Blogs | Great Lakes Kwik Space

Как выбрать детектор трещин для производства?

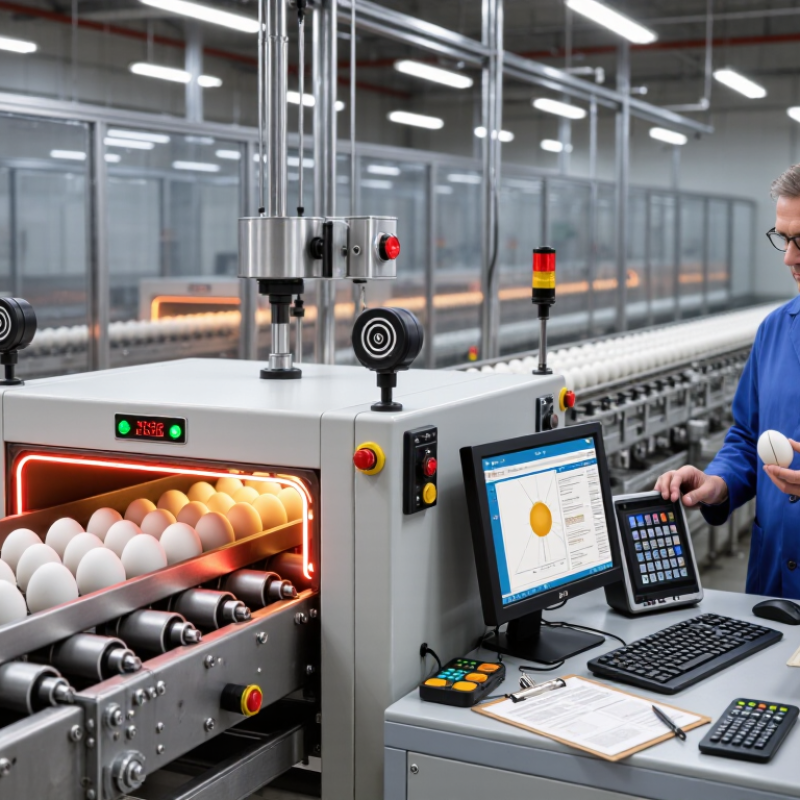
На линии сортировки одна незаметная трещина может привести к протечке, загрязнению производства и образованию бокового среза. Поэтому Детектор Трещин Яиц выбирает не только по скорости. Важны определение стабильности, настройка под размер яиц и совместимость с конвейером. Имеет значение и тип контроля: акустический сигнал, оптическая система или комбинированная проверка. Решение должно соответствовать первому темпу производства, а не только цифрам в рекламном буклете.

Условный отраслевой эксперт — инженер-технолог Илья Воронцов — формулирует практический принцип так: «Проверяйте прибор на яйцах ваших линий, включая образцы с едва заметными трещинами». Это иллюстративная экспертная формулировка, а не дословная цитата конкретного специалиста. В ходе испытаний стоит оценить долю пропусков и ложных отбраковок, повторяемость результатов и удобство гигиенической обработки. Задайте вопрос о работе вашего конвейера. Посмотрите, как система реагирует на вибрацию, смену деталей и загрязнение поверхности. Детали решают.

Даже электронный датчик не компенсирует плохую опасность. Идеальных условий не бывает. Перед покупкой уточните, кто выполнит монтаж, калибровку и обучение операторов. Полезно запросить протокол проверки и список расходных компонентов. Сравнивайте не только начальную цену, но и просто обслуживание, интеграцию с сортировочной антенной. Такой подход помогает выбрать оборудование по измеримым результатам, а не по обещаниям.
Как выбрать детектор трещин для производства?

Назначение и принцип работы детекторов взлома

На производственном объекте детектор взлома нужен для раннего обнаружения проникновения в закрытые помещения и передачи сигнала на контрольный пост. Его выбирают не только на площади цеха: важна планировка, температура, виброоборудование и режим доступа. Один прибор не всегда хорошо держит все зоны одинаково.

Магнитный датчик реагирует на открытие двери или окна: при размыкании контакта система фиксирует событие. Пассивный инфракрасный датчик обнаруживает движение по направлению теплового фонаря. Вибрационный датчик улавливает удары по ограждению, а Акустический может распознать характерный звук разбитого стекла. Принцип прост, но условия установки имеют значение. Потоки теплого воздуха и движение деталей иногда вызывают ложные меры.

Для цеха полезно разделить помещения на зоны: склад, техническое помещение, погрузочную площадку. Датчик движения не стоит направлять на обогреватель или окно с солнечным светом. Контакты дверей проверяют после монтажа, тревожным сигналом проверяют при работе оборудования. Это важно. Даже исправный прибор не заменяет осмотр и крепление. Иногда приходится менять уже после нескольких смен — реальную обстановку по схемам на бумаге.

Основные виды детекторов и методы контроля

Выбор детектора трещины зависит от материала, формы детали и дефекта. Визуальный контроль с внешними приспособлениями для открытых поверхностных трещин и сварных швов. Камера помогает сохранить снимок, но загрязнения или пятна могут закрыть тонкую линию. Иногда обычный фоновый свет показывает больше, чем сложная оптика.

Для ферромагнитных сталей магнитопорошковый контроль: поле выявляет поверхностностные и приближает к поверхности дефекты. Метод не подходит для всех сплавов. Капиллярный контроль следует использовать на непористых материалах, если на поверхности образуется трещина; Перед нанесением пенетранта деталь должна быть тщательно закреплена. Ультразвуковой контроль помогает обнаружить внутреннюю несплошность, однако результат зависит от телосложения и навыков оператора. Это важно.

При производстве проверяйте изображение с известным дефектом и на деталях одинаковой толщины. Настройки, освещение и состояние поверхности фиксируют в журнале. Универсального прибора нет: иногда разумнее совмещать два метода, хотя это сокращает время проверки. Не каждый сигнал означает трещину, поэтому спорные результаты лучше перепроверить.

Как выбрать детектор трещин для производства: основные типы детекторов и методы контроля.
Метод контроля Подходящие материалы Местоположение трещин и возможности Требования к доступу и поверхности Основные преимущества Основные ограничения Типичное применение в производстве
Визуальное тестирование (ВТ) Большинство материалов, включая металлы, пластмассы и композиты. Видимые поверхностные трещины и другие поверхностные дефекты Место проведения должно быть хорошо видно и достаточно чистым; освещение и расстояние до объекта влияют на результаты. Быстрый, недорогой и простой в применении; полезен для первичного скрининга. Невозможно обнаружить трещины, скрытые под поверхностью; результаты зависят от доступа и возможностей инспектора. Плановые проверки сварных швов, отливок, обработанных деталей и компонентов в процессе производства.
Капиллярный контроль (КТ) Непористые материалы, включая многие металлы, керамику и пластмассы. Трещины, выходящие на поверхность; не обнаруживает полностью подповерхностные дефекты. Требуется чистая, сухая поверхность и доступ к обрабатываемой области; проникающее вещество и проявитель необходимо наносить и удалять в соответствии с инструкцией. Позволяет выявлять мелкие поверхностные отверстия на сложных формах; применимо как к ферромагнитным, так и к неферромагнитным материалам. Пористые или загрязненные поверхности могут давать неверные результаты; требуется время на очистку и обработку. Контроль качества деталей из цветных металлов, сварных швов и обработанных компонентов.
Магнитопорошковый контроль (МПТ) Ферромагнитные материалы, такие как углеродистые и низколегированные стали. Поверхностные и приповерхностные трещины; наибольшая чувствительность наблюдается, когда трещина пересекает магнитное поле. Требуется чистая поверхность и намагничивание; для обнаружения трещин различной ориентации могут потребоваться разные направления магнитного поля. Быстрый и эффективный способ обнаружения поверхностных и приповерхностных дефектов в подходящих материалах. Не подходит для неферромагнитных материалов; геометрия и направление поля могут влиять на обнаружение. Сварные стальные детали, поковки, отливки и термообработанные компоненты.
Вихретоковый контроль (ВТ) Электропроводящие материалы, включая многие металлы. Поверхностные и приповерхностные трещины; глубина проникновения зависит от свойств материала и частоты испытаний. Необходим доступ зонда; толщина покрытия, степень удаления слоя, геометрия и состояние поверхности могут влиять на показания. Обычно контактная среда не требуется; может быть быстрым и подходит для автоматизированного контроля. Не подходит для непроводящих материалов; калибровка и интерпретация могут зависеть от вариаций материала и геометрии детали. Экранирование трещин в проводящих деталях, трубках и компонентах с доступными поверхностями.
Ультразвуковой контроль (УЗК) Многие металлы и другие материалы, которые адекватно передают звук. Могут быть обнаружены внутренние и поверхностные трещины; результаты зависят от ориентации трещины, угла наклона зонда и геометрии детали. Обычно требуется контакт зонда и контактная среда; доступ, как правило, необходим хотя бы с одной стороны. Позволяет обнаруживать и определять размеры внутренних патологий без использования ионизирующего излучения; результаты доступны немедленно. Небольшие, неровные или неправильно ориентированные трещины трудно обнаружить; состояние поверхности и квалификация оператора имеют значение. Контроль сварных швов, листового металла, поковок и других компонентов, в которых имеются признаки внутренних дефектов.
Рентгенологическое исследование (РТ) Материалы, которые могут быть проницаемы для рентгеновских или гамма-лучей, включая многие металлы и сварные швы. Внутренние разрывы, создающие достаточный контраст изображения; видимость трещин сильно зависит от ориентации относительно пучка излучения. Требуется доступ для работы с источниками излучения, соответствующая система видеозаписи и контролируемые зоны отчуждения; часто необходим доступ с обеих сторон компонента. Создает постоянное изображение и позволяет отображать внутренние особенности осматриваемой области. Меры радиационной безопасности имеют первостепенное значение; узкие плоские трещины могут быть трудноразличимы, если они плохо выровнены относительно пучка излучения. Контроль сварных швов и литья при необходимости получения постоянной рентгенографической записи.

Примечание по выбору метода: выбирайте метод, исходя из материала, ожидаемой глубины и ориентации трещин, геометрии детали, состояния поверхности, доступа для контроля, скорости производства и применимых критериев приемки. Для проверки работоспособности следует использовать квалифицированную процедуру и репрезентативные эталонные образцы.

Условия производства и требования к оборудованию

При выборе детектора трещины важны не только чувствительность и тип контроля. Учитывайте материал, толщину детали, придайте форму шва и укажите возможный дефект. Для ультразвукового контроля необходим доступ к поверхности и соответствующий контактный слой; для рентгенографии — условия безопасного размещения источника и приёмника. ISO 16810 описывает основные принципы ультразвукового контроля, а ISO 17636-1 — радиографический контроль сварных соединений. Метод должен соответствовать требованиям документа, а не только паспорту прибора.

Производственная окружающая среда меняет требования. В цехе с пылью, маслом и вибрацией важен защищённый корпус, прочные разъёмы и экран, читаемый при ярком освещении. Проверяйте время прогрева, автономность, скорость сохранения результатов и передачи данных в систему учёта. По данным World Robotics 2024 Всемирной федерации робототехники, в 2023 году на 10 000 производителей обрабатывающей промышленности приходится 162 робота в мире. Это делает контроль контроля с помощью автоматизированной устойчивости практическим критерием: повторяемость и понятный результат обмена.

Перед закупкой проверьте прибор на типовых деталях и искусственных отражателях. Проверьте обнаружение дефектов с помощью процедуры контроля и квалификации оператора в соответствии с ISO 9712. Неудобный момент: пробный образец редко полностью повторяет изношенную производственную деталь. Поэтому оставьте время на поворот и повторную проверку. Критерии приема лучше зафиксировать заранее.

Критерии выбора детектора для конкретных материалов

Как выбрать детектор трещин для производства?

Критерии выбора детектора для конкретных материалов

Выбор начинается с материалов и расчетов деталей, а не с моделей приборов. Для магнитопорошкового контроля ферромагнитной стали: он обнаружил поверхностные и близкие к поверхности трещины. Для осмотра и лечения этот метод не подходит.

Здесь часто используют вихретоковый контроль, нарушение электропроводности, толщину покрытия и кривизну поверхности. На тонком листе крупный датчик может пропустить короткую трещину. Мелочь, но важно. Композиты и многослойные детали обычно используют ультразвуковые методы, подобранные под материал материала.

Для сварных соединений из ферритной стали ультразвуковой контроль не всегда подходит один и тот же. ISO 17640:2018 определяет размер ручного толщины от 8 мм, исключительно с полным проплавлением. Это полезный ориентир, но не гарантирует обнаружения какого-либо дефекта.

Перед закупкой проверьте прибор на изображение того же сплава, поверхность которого имеет толщину и тип. Зафиксируйте размер искусственного дефекта, угол датчика и повторяемость показаний. Проверка обязательна. Некоторые конструкции отличаются от более прочных лабораторных устройств, чем браслет; этот риск легко недооценить.

Проверка точности и организация контроля на производстве

Точность обнаружения трещины проверьте перед запуском смены и после настройки. Возьмите контрольные элементы, например, с известными дефектами: пластину с надрезом заданной мощности. Проведите несколько измерений при таком положении датчика. Зафиксируйте результаты и сравните их с допущениями, установленными для изделия. Важно проверить обнаружение не только дефекта, но и повторяемости показаний. Это занимает время. Для этого помогает внести настройки для проверки партий.

Организуйте контроль по понятному маршруту: очистка поверхности, осмотр, замер, запись результата. Масло, окалина и неровности могут повлиять на ситуацию, поэтому условия проверки следует отметить в журнале. Операторы должны перемещать датчики и управлять скоростью. Иногда полезно проверить проверку другим специалистом. Не как формальность: человеческий фактор тоже влияет. В случае возникновения расхода остановитесь и проверьте образец, индикатор и состояние датчика. Сам факт возникновения сигнала ещё не доказывает, что трещины нет; Метод контроля должен подходить к материалу, толщине и форме детали. О спорных обязанностях лучше сообщить сразу, даже если причина пока неясна.

Highly Trusted Local Portable Storage Solutions Since 1990

Rob was always very honest and upfront about everything and took the time to explain everything I needed. 

Nayla gamez awesome

“highly recommended. They provided us with a great storage container with ontime services.”

Carlos Montano

“Bought a used container, its perfect, no leaks and in good condition.”

Dudley Pankoke

“Good service and prompt delivery. A great option for temporary storage at a decent price.”
Joe Ward

Portable Storage FAQ

CLICK HERE

Storage Container News

CLICK HERE

Join our mailing list to get the latest storage container inventory and offers